


Vedúci údržby na pobrežnej solárnej farme si všimne bielu práškovú koróziu tvoriacu sa okolo skrutiek z nehrdzavejúcej ocele na hliníkových montážnych koľajniciach. V priebehu niekoľkých mesiacov začne hliník okolo otvorov pre skrutky praskať. Skrutky vyzerajú dobre, ale štruktúra je zožieraná z kontaktnej oblasti. Ide o galvanickú koróziu medzi hliníkom a nehrdzavejúcou oceľou a je to jedna z najbežnejších porúch upevnenia zmiešaných kovov v tejto oblasti.
Krátka odpoveď je, že spojovacie prvky z nehrdzavejúcej ocele je možné použiť na hliníkové konštrukcie, ale len vtedy, keď je spoj navrhnutý s ohľadom na galvanický pár. Bez správnej izolácie bude hliník prednostne korodovať, pretože sedí nižšie na galvanickom rade ako nehrdzavejúca oceľ. Pochopenie, prečo sa to deje a ako to kontrolovať, určuje, či zostava vydrží desať rokov alebo zlyhá do desiatich mesiacov.
Čo je galvanická korózia?
Galvanická korózia, tiež nazývaná bimetalická korózia, nastáva, keď sú dva rozdielne kovy vo vzájomnom elektrickom kontakte a oba sú vystavené pôsobeniu elektrolytu. Aktívnejší kov sa stáva anódou a koroduje rýchlejšie ako samotný; ušľachtilejší kov sa stáva katódou a dostáva ochranu.
Galvanická séria zoraďuje kovy a zliatiny podľa ich korózneho potenciálu v danom prostredí. Nerezové ocele sú umiestnené blízko ušľachtilého konca stupnice, zatiaľ čo hliník je umiestnený výrazne nižšie. Čím ďalej od seba sú dva kovy na tejto stupnici, tým silnejšie je hnacie napätie pre koróziu.
V spoji hliník-a-nerezová oceľ pôsobí hliník ako anóda. Elektróny prúdia z hliníka do nehrdzavejúcej ocele cez kovovú kontaktnú dráhu, zatiaľ čo iónový prúd uzatvára obvod cez vrstvu elektrolytu na povrchu. Hliník sa rozpúšťa na anodických miestach a vytvára biele, kriedové usadeniny hydroxidu hlinitého, ktoré sa terénni inžinieri rýchlo naučia rozpoznávať.
Mnohých inžinierov prekvapuje, že samotná nehrdzavejúca oceľ zostáva prakticky nedotknutá. Poškodenie je všetko na hliníkovej strane páru. To robí problém zákerným: upevňovacie prvky stále vyzerajú ako nové, zatiaľ čo štruktúra okolo nich ticho chátra.
Prečo je potrebné s hliníkom a nehrdzavejúcou oceľou zaobchádzať opatrne
Pasívna vrstva oxidu chrómu na nehrdzavejúcej oceli je hlavným dôvodom, prečo sa zliatina správa tak vznešene. Tento neviditeľný film je samoliečivý a vysoko odolný voči napadnutiu chloridmi, najmä v triedach ako 304 a 316. Hliník tiež nesie ochrannú oxidovú vrstvu, ale tento film je menej stabilný v prítomnosti chloridov a ľahko sa poškodí oterom, nástrojmi alebo extrémnymi hodnotami pH.
Tri faktory určujú, aký silný bude galvanický útok na zostavu hliník-nehrdzavejúca oceľ:
- Potenciálny rozdiel. V prípade hliníka a nehrdzavejúcej ocele sa potenciálny rozdiel v otvorenom okruhu v morskej vode zvyčajne pohybuje medzi 0,5 a 0,7 voltu, čo je dostatočné na poháňanie významného prúdu.
- Elektrická kontinuita. Priamy kontakt kov na kov dáva elektrónom cestu s nízkym odporom od anódy ku katóde.
- Pomer plochy katódy k anóde. Toto je faktor, ktorý väčšinu dizajnérov zaskočí. Veľký povrch z nehrdzavejúcej ocele spojený s malou hliníkovou plochou spôsobuje rýchlu, koncentrovanú koróziu. Veľký hliníkový povrch s malým spojovacím prvkom z nehrdzavejúcej ocele, naopak, koroduje oveľa pomalšie, pretože hustota anódového prúdu je rozložená na širokú oblasť.
Princíp pomeru plochy vysvetľuje, prečo zóna bezprostredne pod a okolo hlavy kotviaceho prvku je zvyčajne prvou oblasťou, ktorá vykazuje jamky. To tiež vysvetľuje, prečo je masívna konzola z nehrdzavejúcej ocele priskrutkovaná na tenký hliníkový panel oveľa nebezpečnejšou kombináciou ako malá skrutka z nehrdzavejúcej ocele, ktorá prešla cez veľký hliníkový rám.
Podmienky, ktoré urýchľujú útok
Nie každá hliníkovo-nerezová zostava zlyhá. Mnohé suché vnútorné inštalácie bežia desiatky rokov bez viditeľného galvanického poškodenia. Rýchlosť korózie silne závisí od prostredia a od geometrie spoja.
| Faktor | Vplyv na galvanickú koróziu |
|---|---|
| Vlhkosť alebo elektrolyt | Vyžaduje sa pre iónový transport; nepretržité zvlhčovanie urýchľuje útok |
| Koncentrácia chloridov | Soľný vzduch, rozmrazovacie soli a morská voda rozkladajú ochranné oxidové filmy |
| Teplota | Vyššie teploty zvyšujú kinetiku reakcie a korózny prúd |
| Pomer plochy katódy k anóde | Väčší povrch katódy poháňa rýchlejšie rozpúšťanie anódy |
| Stav povlaku | Poškodený náter alebo eloxovanie vytvára malé aktívne anódové miesta |
| Galvanický kontakt | Priamy kontakt kov na kov na závitoch a hlavách skrutiek je hlavnou cestou prúdu |
Najnebezpečnejšie prevádzkové prostredie kombinuje pretrvávajúcu vlhkosť s chloridmi: pobrežné vonkajšie konštrukcie, konštrukcie bazénov, vybavenie námornej paluby a komponenty vystavené cestám. Vnútorné prostredie s kontrolovanou klímou len zriedka dodáva dostatok elektrolytu na udržanie významného galvanického prúdu, a preto sa spojovacie prvky zo zmiešaných kovov vo vnútri budov bežne používajú bez incidentov.
Ako zabrániť galvanickej korózii medzi hliníkom a nehrdzavejúcou oceľou
Inžiniersky princíp je jednoduchý: buď prerušte elektrickú kontinuitu medzi týmito dvoma kovmi, alebo zabráňte elektrolytu v ich premostení.
Oddeľte kovy bariérou
Medzi hliníkový povrch a upevňovací prvok z nehrdzavejúcej ocele umiestnite nevodivý materiál. Účinné sú nylonové podložky, plastové tesnenia a izolačné manžety, ktoré zakrývajú driek skrutky. Bariéra musí siahať cez celú kontaktnú zónu vrátane oblasti pod hlavou skrutky a prednou stranou matice.
Plochá podložka z nehrdzavejúcej ocele neizoluje dva kovy, ale stále má dôležitú ochrannú úlohu. Rovnomerne rozdeľuje upínací tlak a zabraňuje prerezaniu hlavy skrutky alebo matice vrstvou oxidu hlinitého. Poškodená oxidová vrstva vytvára malé aktívne anódové miesto, ktoré zosilňuje lokalizované napadnutie, takže správne dimenzovaná plochá podložka pod hlavou aj maticou zachováva celistvosť hliníkového povrchu a znižuje riziko štrbinovej korózie.
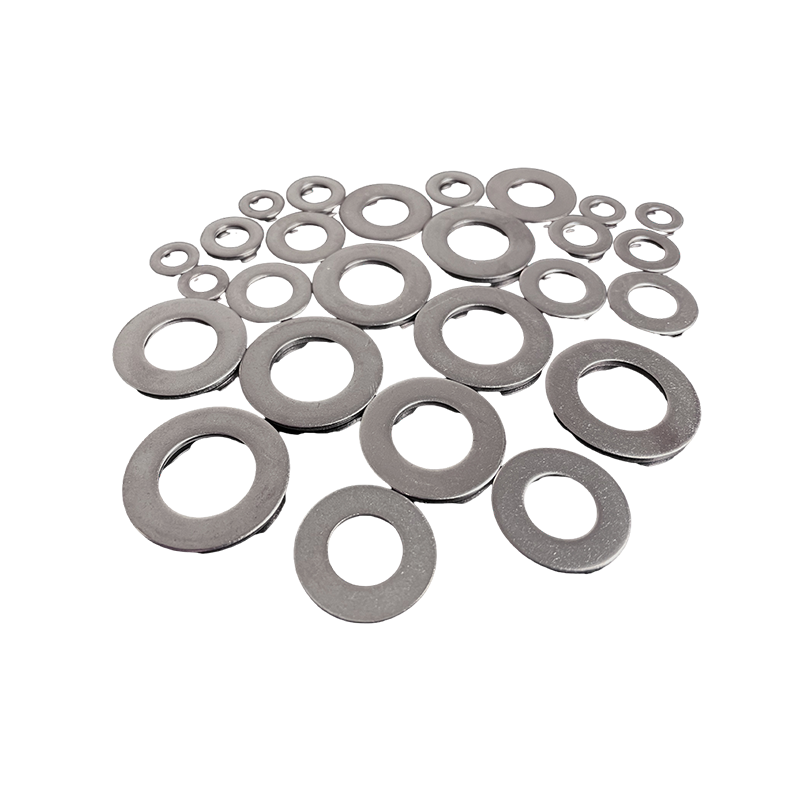 SS304 DIN125/GB97 M10 ploché podložky pre hliníkové zostavy Tieto presné ploché podložky z nehrdzavejúcej ocele 304, dimenzované pre upevňovacie prvky M10, rovnomerne rozkladajú zaťaženie svorky a chránia vrstvu oxidu hlinitého. Ideálne na zníženie rizika štrbinovej korózie v existujúcich zostavách. Zobraziť produkt →
Utesnite spoj
Naneste tmel alebo tmel okolo otvoru upevňovacieho prvku, aby ste vylúčili vlhkosť. Ak sa do spoja nedostane žiadny elektrolyt, galvanický článok nemôže fungovať. Toto je často najpraktickejšia dodatočná montáž pre existujúce zostavy, ale tmel musí byť pravidelne kontrolovaný, pretože sa degraduje vystavením UV žiareniu a mechanickému ohýbaniu.
Minimalizujte oblasť katódy
Udržujte povrch z nehrdzavejúcej ocele malý v porovnaní s hliníkovou anódou. Vyhnite sa zhlukovaniu veľkých dosiek z nehrdzavejúcej ocele, konzol alebo viacerých upevňovacích prvkov v obmedzenom priestore, pretože každý ďalší povrch katódy zvyšuje nároky na hliník.
Dizajn pre odvodnenie
Odstráňte zachytávače vody v upevňovacích bodoch. Horizontálne povrchy, na ktorých sa hromadí voda oproti upevňovaciemu prvku, sú vysoko rizikovými miestami. Nakloňte spoj alebo pridajte drenážne kanály tak, aby vlhkosť nemohla sedieť na upevňovacom prvku a okolitom hliníku.
Výber spojovacích prvkov z nehrdzavejúcej ocele pre hliníkové zostavy
Keď príde rozhodnutie na skrutku z nehrdzavejúcej ocele na hliníkovej konštrukcii, stupeň, štandard a geometria spojovacieho prvku sú rovnako dôležité ako detaily inštalácie.
Pre univerzálne hliníkové rámy v chránených alebo vnútorných prostrediach sú šesťhranné skrutky SS304 dodávané podľa DIN933 alebo GB5783 osvedčenou a ekonomickou voľbou. Poskytujú spoľahlivú odolnosť proti korózii tam, kde chloridy nie sú hlavným faktorom, a ich mechanické vlastnosti sú dobre prispôsobené štandardným hliníkovým výliskom.
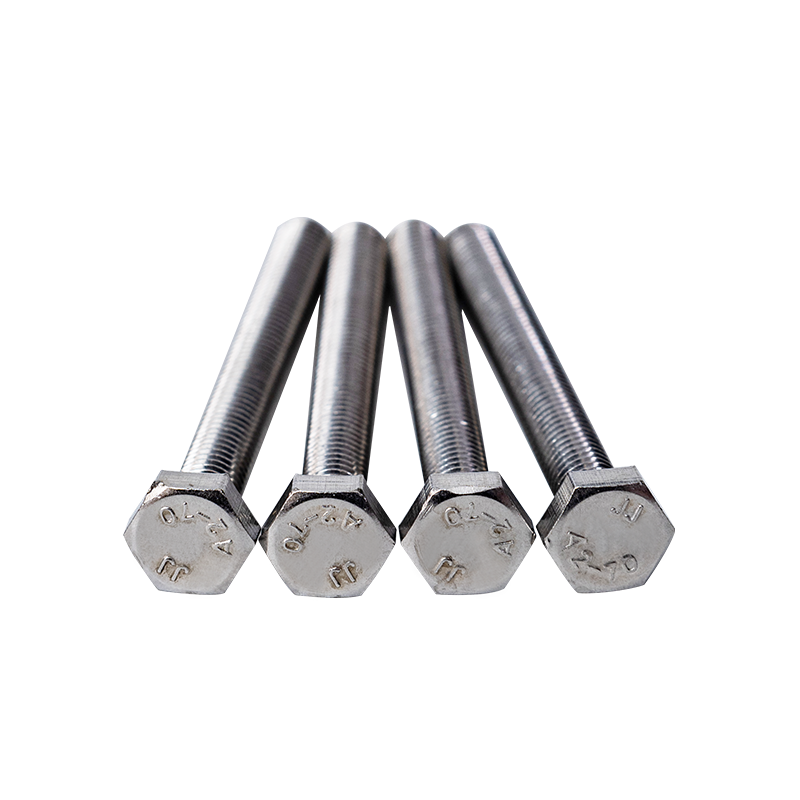 SS304 DIN933 M10 skrutky so šesťhrannou hlavou na všeobecné použitie v interiéri Tieto šesťhranné skrutky z nehrdzavejúcej ocele A2-70 sú praktickou voľbou pre chránené hliníkové rámy a ponúkajú spoľahlivú odolnosť proti korózii a vysokú nosnosť bez vyšších nákladov na nehrdzavejúcu oceľ 316. Zobraziť produkt →
Pre pobrežné, námorné alebo chemické procesy sú šesťhranné skrutky SS316 bezpečnejšou špecifikáciou. Pridanie 2 až 3 percent molybdénu zlepšuje odolnosť proti jamkovej korózii v chloridovom prostredí, čo priamo znižuje riziko lokalizovaného napadnutia na rozhraní medzi spojovacím prvkom a hliníkom. Vyššie materiálové náklady sú triviálne v porovnaní s nákladmi na vyrezanie a výmenu skorodovaných hliníkových profilov v teréne. Naše porovnanie Šesťhranné skrutky z nehrdzavejúcej ocele 304 oproti 316 vysvetľuje výkonnostný rozdiel z praktického hľadiska.
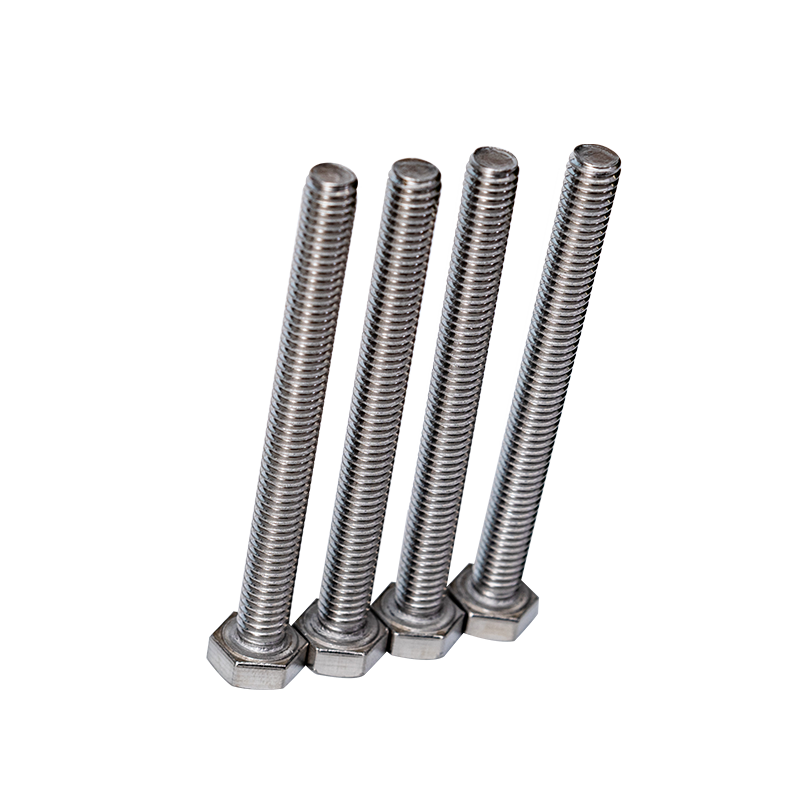 SS316 DIN933 M10 skrutky so šesťhrannou hlavou pre morské prostredie Tieto šesťhranné skrutky sú vyrobené z nehrdzavejúcej ocele A4-80 s molybdénom a poskytujú vynikajúcu odolnosť proti jamkovej korózii v pobrežných alebo chemických procesoch bohatých na chloridy, čím znižujú lokálnu koróziu na závitoch upevňovacích prvkov. Zobraziť produkt →
Kupujúci tiež prehliadajú závitovú časť spojovacieho prvku. Koreň závitu je od prírody štrbina a zachytáva vlhkosť na hliníkovom povrchu. V morskej atmosfére môže skrutka 304 vyvinúť plytké jamky a hrdzavé zafarbenie od zabudovaných železných častíc, zatiaľ čo skrutka 316 zvyčajne zostáva čistá. Na tomto rozdiele záleží najviac, keď závity upevňovača prechádzajú priamo cez otvor v hliníkovom prvku.
Poradenstvo pri obstarávaní a špecifikáciách
Pri objednávaní spojovacích prvkov z nehrdzavejúcej ocele pre hliníkové konštrukcie výslovne uveďte štandard, triedu materiálu a stav povrchu. DIN933 pre šesťhranné skrutky, DIN934 pre šesťhranné matice a DIN125 pre ploché podložky sú uznávané v medzinárodných projektoch. Vyžiadajte si od dodávateľa certifikáty o skúške materiálu týkajúce sa chemického zloženia av prípade potreby aj mechanických vlastností.
Venujte pozornosť povrchovej úprave. Morená a pasivovaná nehrdzavejúca oceľ odoláva korózii oveľa lepšie ako valcovaný alebo nesprávne vyčistený materiál. Lacné spojovacie prvky, ktoré sa predávajú ako nehrdzavejúce, sú niekedy vyrobené z nízkokvalitnej ocele s tenkou vrstvou chrómu; pasivačné testovanie alebo jednoduchá kontrola magnetom môže odhaliť najhoršie z nich.
Pri väčších projektoch pracujte s výrobcom, ktorý môže dodať skrutky, matice, podložky a závitové tyče z jednej výrobnej linky s konzistentnou sledovateľnosťou. Spoľahlivý dodávateľ odporučí aj správne veľkosti podložiek, dĺžky závitov a hodnoty krútiaceho momentu, čo všetko ovplyvňuje dlhodobý výkon hliníkového skrutkového spoja. The kompletný katalóg spojovacích materiálov pokrýva šesťhranné skrutky, matice, podložky, závitové tyče a iné spojovacie prvky z nehrdzavejúcej ocele s úplnými rozmerovými údajmi.

 Most č. 2, cesta Chuangxin, mesto Dainan, mesto Xinghua, mesto Taizhou, provincia Ťiang-su
 +86-17315333748(Wechat)
 +86-17315333748(Wechat/Whatsapp)

